 Jiangsu Gongtang
Gongtangでは、グラスライニング鋼製設備の製造全工程において厳格な品質管理を徹底しています。グラスライニング専用鋼板の選定から、溶接、鍛造・成形、釉薬の塗布、複数層の施釉、立式焼成まで、各工程を管理し、母材の品質、ガラス層と鋼材の密着性、ライニング表面の平滑性、そして機器全体の高い信頼性を実現しています。
一貫した製造プロセスと柔軟なカスタマイズ対応により、化学品製造などの用途に適した、耐食性と密封性を備えたグラスライニング機器を提供します。
01鋼板の選定
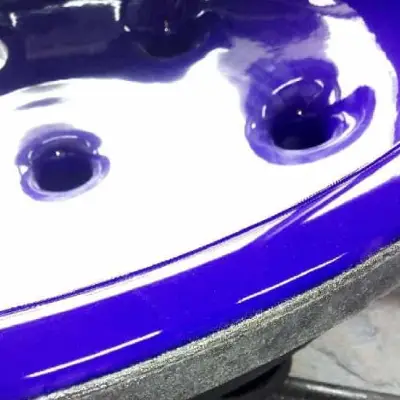
宝鋼、南京鋼鉄(NISCO)、敬業集団などのメーカーによるグラスライニング専用鋼板を採用しています。
鋼材の成分設計では、チタンの添加などにより炭素含有量を抑え、有害な水素の影響を低減することで、焼成時に発生するスケーリング(魚鱗状剥離)リスクの抑制を図ります。
適切な鋼板の選定と前処理により、鋼材とグラスライニング層の良好な密着性を確保し、平滑で光沢のある鏡面仕上げを実現します。
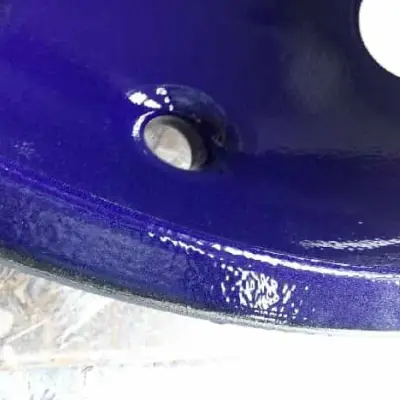
Q235BやQ245Rなどの鋼板を使用する仕様です。グラスライニングへの適性については、鋼材の成分、品質、溶接条件および焼成条件などを含めて確認する必要があります。
02ノズルの材質・構造
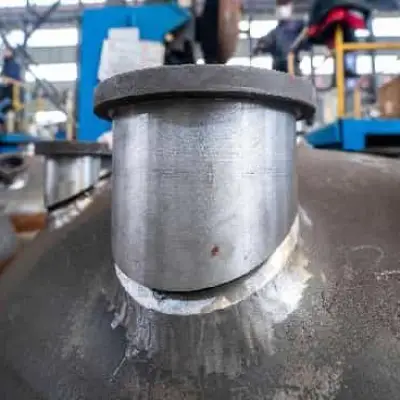
鋼種10号鋼の鍛造ノズルを採用しています。必要な肉厚を確保し、機械的強度とグラスライニングへの適性を考慮した構造としています。また、ノズル端部までグラスライニングを施すことで、金属母材の露出を抑え、腐食リスクの低減を図っています。
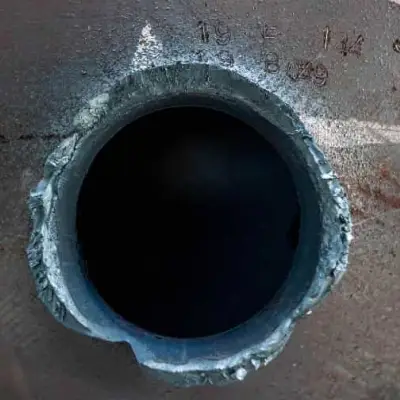
ノズルの接合部に、被覆アーク溶接による両面溶接を採用する仕様です。溶接部の品質については、スラグ巻込みやブローホールなどの欠陥の有無を確認する必要があります。
03大口径フランジ
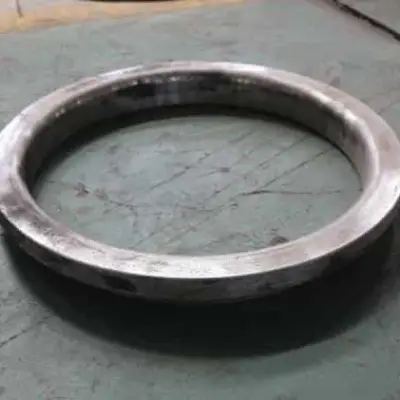
大口径フランジには、一体鍛造品を採用しています。フランジ本体に溶接継手のない構造とし、品質の均一性と必要な機械的強度の確保を図っています。
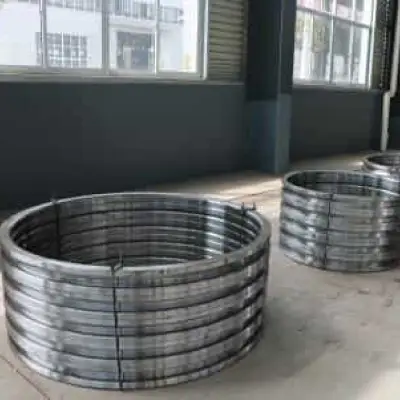
複数の鋼材を溶接して製作するフランジです。継手部の品質や焼成時の変形については、材料、溶接方法および製造条件に応じた管理が必要となります。
04釉薬の選定
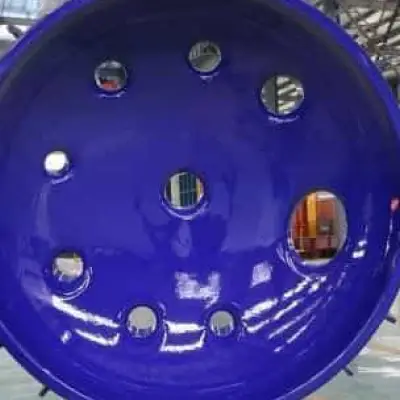
ドイツ技術の「GT88-9018」グラスライニング用釉薬を採用しています。耐食性は中国国家標準(GB)に比べて150%向上します。
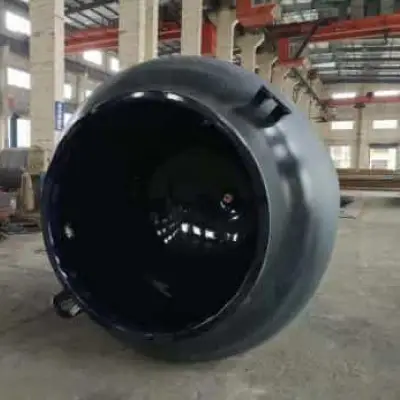
グラスライニング用釉薬「GT66-1008」を使用する仕様です。耐食性については、中国国家標準(GB)に比べて30%向上します。
05施釉工程
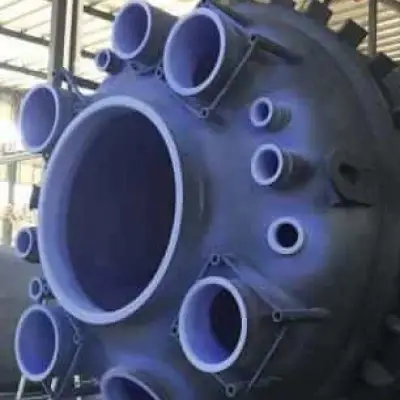
冷間スプレー方式によって釉薬を塗布し、通常6~8回の塗布工程を経てライニング層を形成します。薄層多重塗布により、ピンホールのない緻密で滑らかな、光沢ある美観と耐久性を備えたガラス層を形成します。
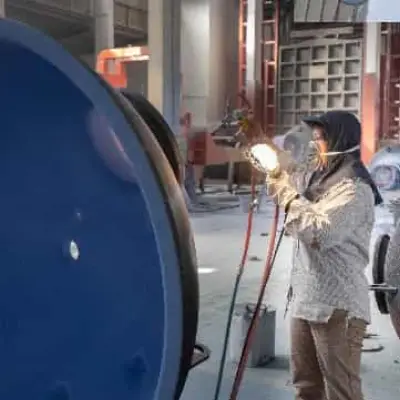
サーマルスプレーによって釉薬を塗布し、通常3~5回の塗布工程を経てライニング層を形成します。
06焼成方法
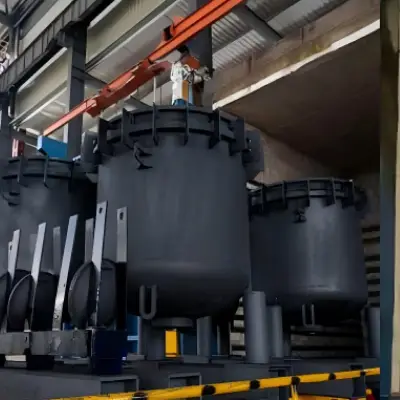
容器を縦置きとし、複数の支持点で荷重を分散させる焼成方式を採用しています。焼成時の支持状態を適切に管理することで、容器やフランジの変形抑制を図っています。また、専用の支持治具を使用することで、槽本体の長さと直径の比率に応じた設計の自由度を確保し、細長型や短胴型など、用途に合わせた形状の検討に対応します。
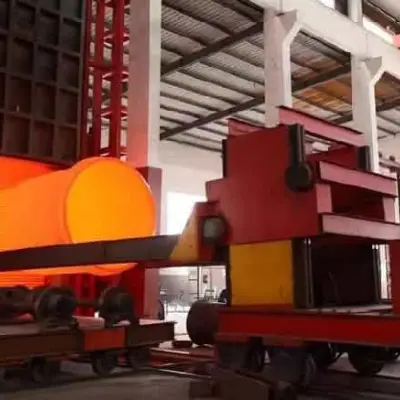
容器を横置きとし、短時間で昇温・冷却する焼成方式です。容器形状や支持方法に応じて、変形および熱応力に対する管理が必要となります。
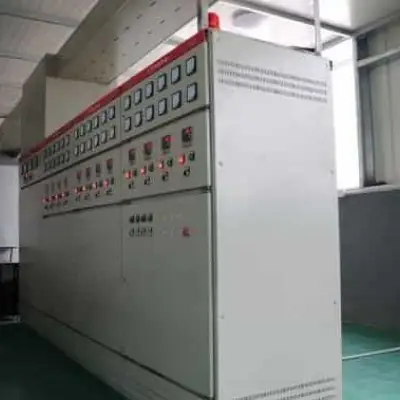
十分な焼成時間を確保し(1炉あたり6〜8時間)、冷進冷出とプログラム制御による精密な温度管理を実施します。炉内冷却によりライニング層の残留応力をしっかりと逃がし、剥離を防ぎます。
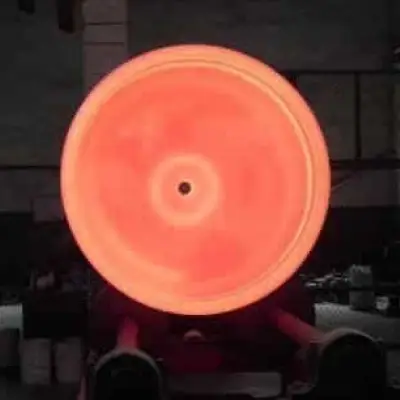
1炉あたり30〜50分と短時間ですが、急加熱・急冷却によりライニング層の残留応力が抜けない可能性があります。
07容器締結用クランプ
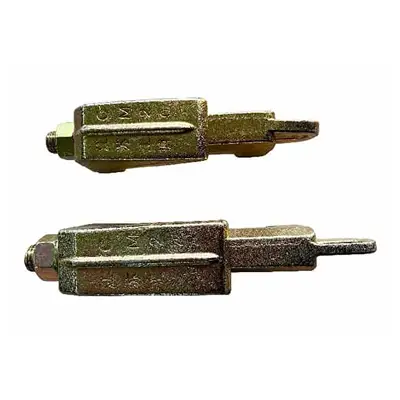
亜鉛めっきを施した鍛造クランプを採用しています。また、落下防止用ロープの取付け環を備え、取外し時の落下防止対策に配慮しています。
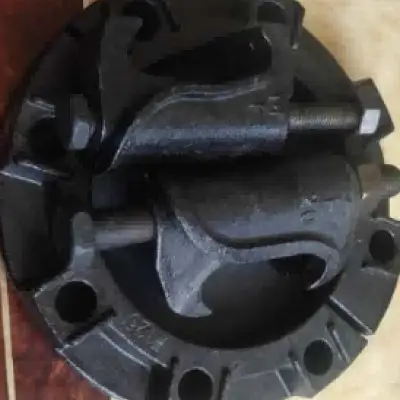
鋳鉄製クランプを採用し、落下防止用ロープの取付け環を備えていない仕様です。
08ルーズフランジ
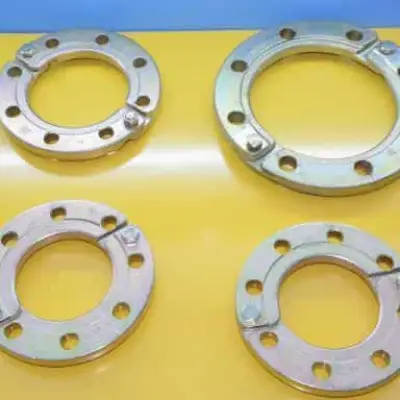
鍛造フランジを採用し、必要な機械的強度の確保を図っています。PN10相当の接続寸法に対応した仕様をご用意しています。
また、要求仕様に応じて、JIS、ASME、EN、GBなどの各種規格に基づく接続仕様を検討いたします。
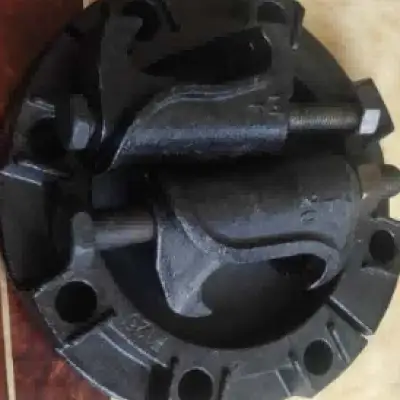
鋳鉄製のルーズフランジを採用し、接続寸法をGB規格のPN6相当に限定した仕様です。
09U形リング
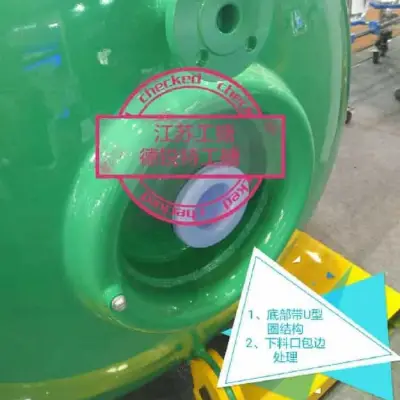
底部排出口周辺にU形リングを設け、内槽とジャケットの熱膨張差を吸収する構造により、排出口周辺に生じる熱応力の低減を図っています。
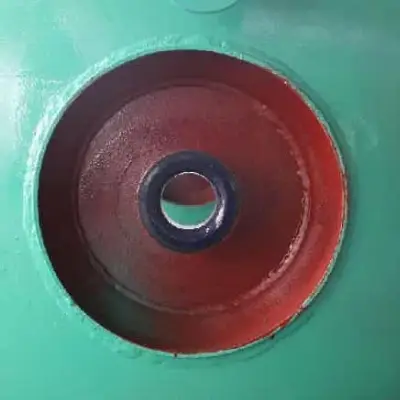
底部排出口周辺にU形リングを設けない仕様です。


